Comment est fabriqué le parquet stratifié ? Processus de fabrication et contrôle de la qualité
En quoi est constitué un sol stratifié ?
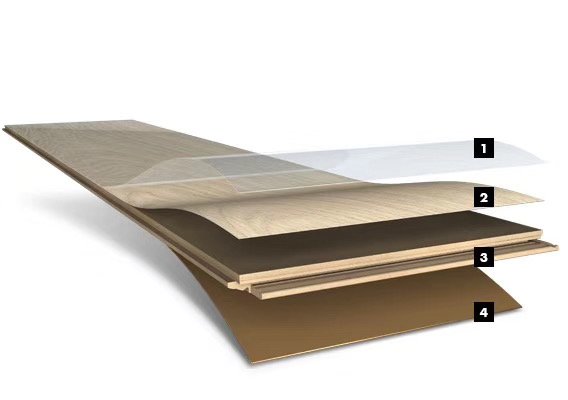
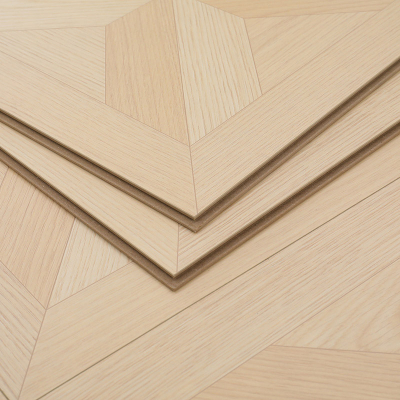
Le sol stratifié est un revêtement de sol technique multicouche. Chaque couche remplit une fonction spécifique, et la qualité de chaque couche détermine les performances du produit fini.
Panneau central HDF. Le panneau central est un panneau de fibres à haute densité (HDF), fabriqué à partir de fibres de bois raffinées liées par une résine sous l’effet de la chaleur et de la pression. Le panneau central assure la stabilité structurelle, la résistance à la charge et constitue le matériau dans lequel le profil d’emboîtement est usiné. La densité du panneau central varie généralement de 800 à 930 kg/m³, selon les spécifications du produit. Vérifiez la densité par rapport au rapport d’essai du produit.
Papier décoratif. La couche décorative est un papier imprimé qui confère l’aspect bois, pierre ou textile. La résolution d’impression et l’exactitude des couleurs déterminent le réalisme visuel de la surface.
Couche de protection. La couche de protection est un film imprégné de résine mélamine qui protège la couche décorative de l’abrasion. Dans les produits de gamme supérieure, la couche de protection contient de l’oxyde d’aluminium pour une résistance accrue à l’usure.
Couche d’équilibrage.La couche d'équilibrage est un papier de support résistant à l'humidité appliqué sur la face inférieure du cœur. Elle équilibre la tension dans le panneau et empêche la déformation.
Résine.La résine mélamine est utilisée pour imprégner le papier décoratif et la couche de recouvrement, et pour lier les couches entre elles lors de la stratification. La formulation de la résine influence la dureté de surface, la résistance à l'humidité et la durabilité.
Système de verrouillage.Le système de verrouillage est usiné dans les bords du cœur HDF. La précision de l'usinage détermine la qualité de l'emboîtement des panneaux et la performance du joint sous les mouvements.
Procédé de fabrication des revêtements de sol stratifiés
La production de revêtements de sol stratifiés suit un processus industriel standardisé. Les étapes suivantes décrivent la séquence allant de la matière première au revêtement de sol fini et emballé.
1. Préparation des matières premières
Les fibres de bois sont préparées à partir de bois brut ou de matériaux en bois recyclés. Les fibres sont raffinées, séchées et mélangées avec de la résine et des additifs. La teneur en humidité des fibres est contrôlée avant le pressage—cela est essentiel pour une qualité constante du HDF. La teneur en humidité des fibres est généralement contrôlée dans une plage étroite avant l’étape de formation.
2. Production de panneaux HDF
Les fibres préparées sont formées en un matelas et pressées sous haute température et pression pour former un panneau HDF. Le panneau est ensuite refroidi, conditionné et coupé aux dimensions. La densité, l’épaisseur et la teneur en humidité sont contrôlées à ce stade. La température de pressage varie généralement de 170 à 220 °C, et la pression est contrôlée pour atteindre la densité cible.
3. Imprégnation du papier décoratif
Le papier décoratif est imprégné de résine mélamine. Le papier traverse un bain de résine, puis est séché pour éliminer l'excès d'humidité. La teneur en résine et sa répartition influencent la dureté de surface et la résistance à l'humidité du produit fini. La prise de résine est contrôlée pour atteindre la teneur cible.
4. Préparation de la couche de recouvrement
Le papier de recouvrement est également imprégné de résine mélamine, souvent avec ajout d'oxyde d'aluminium pour la résistance à l'usure. La couche de recouvrement est préparée de la même manière que le papier décoratif.
5. Laminage et pressage à chaud
La couche de recouvrement, le papier décoratif, le noyau HDF et la couche d'équilibrage sont empilés et pressés ensemble sous haute température et haute pression. La chaleur durcit la résine mélamine et lie les couches en un seul panneau. Les paramètres de pressage — température, pression et durée — sont contrôlés pour garantir une liaison et une qualité de surface homogènes. Les paramètres de pressage typiques dépendent du système de résine et des spécifications du produit ; vérifier auprès du fabricant.
6. Refroidissement et conditionnement
Après le pressage, les panneaux sont refroidis et conditionnés afin de libérer les contraintes internes. Cette étape est importante pour la stabilité dimensionnelle : les panneaux qui ne sont pas correctement conditionnés peuvent se déformer ou changer de forme après le profilage. Le refroidissement est contrôlé pour éviter les chocs thermiques et permettre au panneau d’atteindre l’équilibre d’humidité.
7. Découpe et profilage
Les panneaux stratifiés sont découpés aux dimensions de lames requises. Les bords sont ensuite profilés — usinés pour former le système d’emboîtement — à l’aide d’équipements à commande numérique par ordinateur (CNC). La précision du profilage détermine l’engagement et la résistance des assemblages. La tolérance est généralement de ±0,05 mm pour les produits haut de gamme.
8. Usinage du système d’emboîtement à cliquer
Le profil à cliquer est usiné dans les bords des panneaux. La géométrie du profil est vérifiée par rapport aux spécifications de conception. Les outils de coupe sont inspectés et remplacés à intervalles définis afin de maintenir la précision du profil.
9. Finition de surface
La surface est embossée pour créer le motif de texture. Pour les produits à toucher naturel, l’embossage est synchronisé avec le décor imprimé (EIR). La surface peut également être traitée avec un revêtement durci aux UV pour une protection supplémentaire.
10. Contrôle qualité
Les panneaux finis sont inspectés pour l’épaisseur, la densité, la résistance à l’abrasion, la résistance au gonflement, la stabilité dimensionnelle, la résistance des assemblages, la qualité de surface, la constance de la couleur et les émissions de formaldéhyde. Des rapports d’essai sont générés pour chaque lot. Voir la section sur le contrôle qualité ci-dessous pour plus de détails.
11. Emballage
Les panneaux sont emballés dans des cartons, empilés sur des palettes et préparés pour l’expédition. L’emballage protège les panneaux pendant le transport et le stockage, et la traçabilité des lots permet de vérifier l’historique de production de chaque expédition.
Contrôle qualité des sols stratifiés
Le contrôle qualité est ce qui distingue un fabricant fiable de sols stratifiés d’un fabricant non fiable. Les tests et inspections suivants sont standards dans un processus de production bien maîtrisé.
Inspection de l'épaisseur. Vérifie que l'épaisseur du panneau se situe dans la tolérance. Les variations d'épaisseur affectent la qualité de l'installation et les performances des joints.
Test de densité. Vérifie que la densité du noyau HDF est conforme aux spécifications. La densité affecte la résistance à la charge, la résistance des joints et la stabilité dimensionnelle.
Résistance à l'abrasion. Mesure la résistance de la couche d'usure à l'abrasion de surface. Mesurée par le test Taber ou équivalent, et classée par indice AC (AC3, AC4, AC5).
Résistance au gonflement. Mesure le gonflement en épaisseur du panneau après exposition à l'eau. C'est un indicateur clé de la résistance à l'humidité.
Stabilité dimensionnelle. Mesure le changement dimensionnel du panneau sous variation de température et d'humidité. Cela affecte si le sol reste plat et les joints restent fermés au fil du temps.
Résistance du verrouillage. Mesure la résistance du joint à la séparation. Ce test est effectué sur le profil fini et constitue un indicateur clé de la performance du verrouillage.
Inspection de surface.Inspection visuelle de la surface pour détecter les défauts — rayures, variation de couleur, désalignement du relief et contamination de la surface.
Cohérence des couleurs.Vérifie que la couleur des panneaux finis correspond à la référence approuvée. La variation de couleur entre les lots peut poser problème pour les grands projets.
Émission de formaldéhyde.Vérifie que la classe d'émission de formaldéhyde est conforme à la norme applicable (E1, E0, ENF ou CARB Phase 2, selon le marché).
Inspection de l'emballage.Vérifie que l'emballage protège les panneaux et que l'étiquetage et le codage des lots sont corrects.
Fréquence des tests.La fréquence des tests dépend du système qualité du fabricant. Pratique courante : épaisseur et densité testées sur chaque lot ; résistance à l'abrasion et résistance au gonflement testées par cycle de production ; inspection de la surface réalisée en continu ; émission de formaldéhyde testée par lot ou selon les exigences de certification. Vérifier la documentation de contrôle qualité du fabricant avant la spécification.
Comment évaluer un fabricant de revêtements de sol stratifiés
Pour les distributeurs, importateurs et fournisseurs de projets, choisir le bon fabricant est aussi important que de choisir le bon produit. Les facteurs suivants doivent être évalués.
Capacité de production. Vérifiez la capacité de production mensuelle et annuelle du fabricant, et s'il peut répondre à votre volume de commandes et à votre calendrier de livraison.
Qualité du HDF. Vérifiez la source et la qualité du noyau HDF. La densité du noyau, la tolérance d'épaisseur et la teneur en humidité doivent être conformes aux spécifications.
Équipement de production. Vérifiez l'équipement du fabricant — lignes de presse à chaud, systèmes d'imprégnation, machines de profilage CNC et équipement d'inspection. Un équipement moderne produit des résultats plus cohérents.
Procédures de contrôle qualité. Vérifiez les procédures de contrôle qualité du fabricant — quels tests sont effectués, à quelle fréquence et quels enregistrements sont conservés. Demandez des rapports de test pour des lots spécifiques.
Certifications.Vérifiez les certifications du fabricant—ISO 9001 (management de la qualité), ISO 14001 (management environnemental) et les certifications produit pertinentes pour le marché cible (CE, CARB Phase 2, E1, FSC/PEFC).
Capacité OEM/ODM.Si une conception personnalisée est requise, vérifiez la capacité OEM/ODM du fabricant—décor personnalisé, gaufrage personnalisé, emballage personnalisé et marque privée.
Approbation de l’échantillon.Vérifiez le processus d'approbation des échantillons. Les commandes personnalisées nécessitent généralement l'approbation d'un échantillon avant la production.
Emballage.Vérifiez les spécifications d'emballage—conception du carton, configuration des palettes, étiquetage et codage des lots. L'emballage influence la protection pendant le transport et l'efficacité de l'entrepôt.
Chargement des conteneurs.Vérifiez le plan de chargement des conteneurs—combien de cartons par palette, combien de palettes par conteneur et comment la charge est sécurisée. Un chargement efficace des conteneurs réduit le coût d'expédition par mètre carré.
Expérience à l'export.Vérifiez l'expérience d'exportation du fabricant — les marchés qu'il approvisionne, les documents qu'il fournit et la manière dont il gère la logistique et les douanes.
Audit d'usine.Pour les projets critiques, un audit d'usine est recommandé. Un audit d'usine couvre généralement les équipements de production, les procédures de contrôle qualité, l'approvisionnement en matières premières, les registres de production et l'emballage. Lorsqu'un audit d'usine n'est pas possible, demandez une documentation vidéo ou effectuez une commande d'essai.
Limitations de la fabrication de revêtements de sol stratifiés
La fabrication de revêtements de sol stratifiés produit un produit cohérent et dimensionnellement stable, mais le processus présente des limitations à prendre en compte lors de la spécification.
Sensibilité à l'humidité.Le noyau HDF est sensible à l'humidité, de sorte que le produit fini ne convient pas aux zones humides telles que les salles de bains, les cuisines ou les sous-sols. Pour les zones humides, envisagez un revêtement de sol SPC imperméable.
La surface ne peut pas être refaite.Contrairement au bois dur massif, la surface stratifiée ne peut pas être poncée et refaite. Les panneaux endommagés doivent être remplacés.
La qualité varie selon les spécifications de fabrication.Les performances varient considérablement selon la densité du HDF, l’épaisseur de la couche d’usure et la précision du système d’emboîtement. Deux produits ayant la même épaisseur et la même classification AC peuvent avoir des performances différentes si la densité du cœur ou la précision du profil diffèrent.
Synchronisation du relief et du décor.Pour les produits à toucher naturel, la synchronisation entre le relief et le décor imprimé doit être contrôlée dans les tolérances. Un désalignement produit une surface où la texture et l’image ne correspondent pas.
Pour les projets où ces limitations sont préoccupantes, envisagez d'autres types de revêtements de sol ou des composants système supplémentaires.
Cas de production en usine de parquet stratifié
Le cas suivant illustre un projet de production en usine typique pour un ensemble de bureaux commerciaux.
Type de projet :Rénovation de bureaux commerciaux.
Taille du projet :12 000 m².
Spécification du revêtement de sol :Parquet stratifié 8 mm AC4, décor aspect bois, système d’emboîtement à cliquer.
Justification du choix :Le projet exigeait un sol durable et homogène, pouvant être installé rapidement et entretenu avec peu d’efforts. Le stratifié a été choisi plutôt que la moquette (entretien) et le carrelage (temps d’installation). Une classification AC4 a été spécifiée pour un trafic commercial général ; une épaisseur de 8 mm a été retenue pour équilibrer la hauteur de sol et le coût.
Processus de production :Le cœur HDF a été produit avec une épaisseur de 8 mm, la densité étant contrôlée conformément aux spécifications. Le papier décor a été imprégné de résine mélamine. Une couche de finition à l’oxyde d’aluminium a été appliquée. La stratification a été réalisée sous température et pression contrôlées. Les panneaux ont été refroidis et conditionnés. Le profilage CNC des bords à cliquer a été effectué avec vérification des tolérances. La surface a été embossée. Le lot a été testé pour l’épaisseur, la densité, la résistance à l’abrasion, la résistance au gonflement, la stabilité dimensionnelle, la résistance du verrouillage et les émissions de formaldéhyde. Des rapports d’essai ont été générés pour chaque lot.
Contrôle de qualité: Épaisseur, densité et résistance du verrouillage vérifiées sur chaque lot. Résistance à l’abrasion et résistance au gonflement testées à chaque cycle de production. Surface inspectée pour la constance de la couleur et l’alignement du relief. Emballage inspecté pour la protection et l’étiquetage.
Emballage et livraison : Panneaux emballés en cartons, empilés sur palettes et chargés dans des conteneurs selon le plan de chargement. Codes de lot enregistrés pour la traçabilité. Livrés sur le site du projet selon le calendrier convenu.
Résultat : Installation achevée dans les délais. Après cinq ans d’utilisation continue sous un fort trafic piétonnier, le sol a conservé son intégrité de surface sans ouverture de joint ni dommage aux bords. Des panneaux individuels pouvaient être remplacés sans retirer l’ensemble du sol.
Le cas ci-dessus est basé sur un projet livré par Jining Floormaker. Les détails spécifiques au projet sont disponibles sur demande. Pour des projets de référence sur votre marché, contactez-nous.
FAQ : Fabrication et approvisionnement de parquets stratifiés
1. Comment le parquet stratifié est-il fabriqué ?
Le stratifié est fabriqué en combinant un panneau de fibres à haute densité (HDF) avec un papier décoratif et un revêtement de protection, en pressant les couches ensemble sous l’effet de la chaleur et de la pression, en refroidissant et en conditionnant les panneaux, en profilant les bords, en gaufrant la surface et en inspectant le produit fini. Voir la section sur le processus de fabrication ci-dessus pour la séquence complète.
2. Quels matériaux sont utilisés pour fabriquer un sol stratifié ?
Les principaux matériaux sont le HDF (panneau de fibres à haute densité) pour l’âme, le papier décoratif imprimé pour l’aspect, le revêtement imprégné de résine mélamine pour la résistance à l’usure et une couche d’équilibrage au dos pour la stabilité. De l’oxyde d’aluminium est souvent ajouté au revêtement pour une résistance à l’usure supplémentaire.
3. Quelle densité de HDF convient pour un sol stratifié ?
La densité du HDF varie généralement de 800 à 930 kg/m³, selon les spécifications du produit. Une densité plus élevée améliore la résistance à la charge, la résistance des joints et la stabilité dimensionnelle. La densité appropriée dépend de l'application — une densité plus élevée est recommandée pour les applications commerciales. Vérifiez la densité par rapport au rapport d'essai du produit.
4. Comment les sols stratifiés sont-ils testés ?
Les sols stratifiés sont testés pour l'épaisseur, la densité, la résistance à l'abrasion, la résistance au gonflement, la stabilité dimensionnelle, la résistance du verrouillage, la qualité de surface, la cohérence des couleurs et les émissions de formaldéhyde. Des rapports d'essai doivent être fournis pour chaque lot. La fréquence des tests dépend du système qualité du fabricant.
5. Comment la résistance à l'abrasion est-elle testée pendant la production ?
La résistance à l'abrasion est testée à l'aide d'un test d'abrasion Taber ou équivalent. Le nombre de cycles nécessaires pour user la surface détermine le classement AC. AC3 nécessite ≥2 000 cycles ; AC4 nécessite ≥4 000 cycles ; AC5 nécessite ≥6 000 cycles. Les tests sont généralement effectués par lot de production.
6. Comment choisir un fabricant de revêtements de sol stratifiés ?
Évaluer la capacité de production, la qualité du HDF, l'équipement de production, les procédures de contrôle qualité, les certifications, la capacité OEM/ODM, le processus d'approbation des échantillons, l'emballage, l'efficacité du chargement des conteneurs et l'expérience à l'exportation. Pour les projets critiques, effectuer un audit d'usine ou demander une documentation vidéo. Demander des rapports de test et, si possible, passer une commande d'échantillon.
7. Les fabricants de revêtements de sol stratifiés peuvent-ils fournir des services OEM ?
Oui. Les services OEM incluent généralement du papier décor personnalisé, des couleurs personnalisées, une texture de surface personnalisée, un motif de gaufrage personnalisé, une taille de lame personnalisée, une épaisseur personnalisée, une marque privée et un emballage personnalisé. Contactez le fabricant avec vos besoins.
8. Quels documents doivent accompagner une expédition de parquet stratifié ?
Une expédition typique doit inclure une liste de colisage, les codes de lot, les rapports d’essai pour le lot spécifique, les certificats de conformité pour le marché cible (CE, CARB Phase 2, E1) et toute documentation OEM/ODM. Vérifiez les exigences documentaires auprès du fabricant avant de commander.